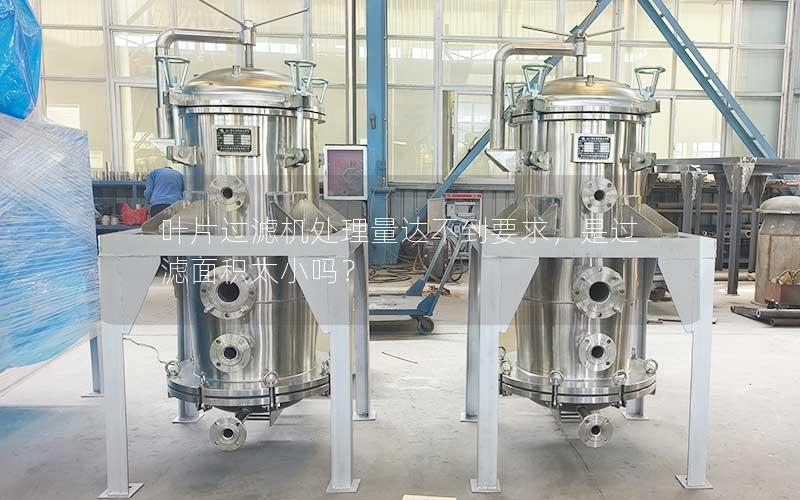
工业过滤作业中,叶片过滤机处理量达不到设计要求是许多生产线面临的棘手问题。不少企业技术人员往往首先将原因归咎为过滤面积不足,进而急于考虑设备扩容。实际上,处理能力受达西过滤定律约束,面积虽是核心要素之一,但物料粘度、操作温度、助滤剂匹配度、滤饼渗透性以及设备压差控制等变量同样起着决定性作用。单纯通过更换大面积设备不仅可能无法彻底解决问题,还可能增加沉重的设备采购与运行成本。通过系统排查工艺与操作细节,才能精准找到通量受限的症结所在,实现高性价比的高效运行。
过滤面积的基准作用与选型边界
在设计初期,过滤面积确实是决定理论处理能力的基础指标。单位时间内通过滤网的清液体积,与有效过滤面积呈正相关关系。若最初选型时对日处理量或连续生产峰值预估不足,设备本身的过滤面积就会成为硬性瓶颈,导致进料速度受限、清液流出缓慢。
面对面积不足的情况,企业需权衡设备升级的资金投入。以常见的GLJ系列叶片过滤机为例,如果从较小处理量的GLJ-4型(304不锈钢整套价格3.75万元,Q235A整套1.95万元)升级到中等处理量的GLJ-20型(304整套8.75万元,Q235A整套4.55万元),甚至更大规格的GLJ-60型(304整套21.35万元,Q235A整套10.55万元),设备成本呈阶梯式增长,相应单套滤板价格也从0.39万元增至4.99万元不等。
盲目扩大规格并非良策。很多时候现场测量发现,设备原本选配的有效过滤面积已留有余量,但实际单位面积通量却远低于经验指标。这表明面积偏小只是表面诱因,更深层次的原因往往隐藏在流体动力学及工艺控制环节之中,需要从其他关键操作参数逐项核实。
物料特性与运行温度对通量的制约
料液的物理化学性质是制约过滤速率的核心要素。液体黏度直接与过滤阻力成正比,当滤液黏度较高时,流经微孔滤网及滤饼层的阻力成倍增加。即便配置了像GLJ-30型(304整套12.35万元)这样具有30平方米过滤面积的中大型机型,若料液黏度过大,实际出液量也会大幅缩水。
料液温度的变化对过滤效率有显著影响。通常情况下,温度升高能够有效降低原液黏度,提高分子的布朗运动速度,减少固液界面的流动阻滞。在油脂脱色或石蜡脱蜡等工艺中,如果保温措施不到位导致料温下滑5至10摄氏度,流体阻力可能剧增30%以上,直接表现为处理量严重不达标。
原液中悬浮固相的颗粒级配与形态也不容忽视。如果物料中含有大量胶体杂质、软性黏稠颗粒或超细微粒,极易在刚进入滤网时就形成致密不透水薄层。这种情况下,无论叶片面积有多大,表面孔隙被瞬间糊死后,通量都会出现断崖式衰减。
助滤剂使用与滤饼层孔隙率的匹配
对于含有微细黏性颗粒的悬浮液,添加助滤剂是保障处理量的必要手段。预涂工艺中助滤剂种类选择不当,如粗细粒径搭配失衡,会直接影响预涂层的孔隙率与骨架支撑强度。滤饼层一旦被压实,过滤介质本身的通透能力便无法发挥。
助滤剂的配比浓度与投放方式直接决定过滤周期的长短。预涂时助滤剂添加过少,细微胶体穿透预涂层直接堵塞不锈钢滤网;添加过多,滤饼层在短时间内迅速增厚,叶片过滤机的有效过滤通道受阻,导致循环过滤阻力激增,通量快速衰减。
连续添加助滤剂(本体助滤)的均匀度同样关键。若未能在进料过程中使骨架材料与悬浮杂质形成均匀的微孔共沉淀,滤饼表层就会结壳。面对这种情形,即便将滤机面积从GLJ-15型(304整套6.35万元,滤板1.33万元)换成GLJ-25型(304整套9.15万元,滤板2.16万元),也只是推迟了滤饼板结的时间,无法真正解决流量下滑的本质问题。
系统压差与滤网反洗再生状态的干扰
过滤动力来源于进出口之间的有效压差。在过滤初期,若进料泵扬程不匹配或管路阀门节流过大,系统未能在适宜压差下工作,会导致单位面积通量长期维持在低位;而在过滤中后期,压差过早升高又会压溃滤饼结构,造成孔道闭合,处理量停滞不前。
滤板本身的清洁度与金属网孔的再生状态也是容易被忽视的隐患。GLJ系列过滤机依赖多层不锈钢丝网复合制成滤板,如果日常排渣吹扫不彻底、清洗工艺不完善,残留的聚合物或重度黏附物会在网孔内壁长期硬化沉积,有效通流孔隙率逐次下降,使实际有效过滤面积远低于设计名义面积。
设备内部管路阻力与流体分配的均匀性也对处理能力产生干扰。进料分配管堵塞会导致局部滤叶超负荷而其他滤叶闲置;排液总管阻力偏大则会造成背压升高,削弱有效过滤压差。在怀疑面积不足之前,排查进出料泵送工况与滤板的再生清洁度具有极高优先级。
面对叶片过滤机处理量不达标的工况,不应急于判定是过滤面积偏小而更换更大规格的设备。通过细致分析物料粘度、调控过滤温度、优化助滤剂配比以及做好滤板清洁维护,往往能够以较低成本唤醒设备的潜在产能。如果您在生产过程中正遭遇流量瓶颈、选型疑虑或滤板更换需求,欢迎持续关注本站技术动态,并随时联系专业工程师获取针对性的工艺诊断与GLJ系列设备改造建议。