制糖车间叶片过滤机的过滤面积确定是糖液精制工艺设计的核心环节。科学确定过滤面积需要综合考量糖汁处理量、原糖浆粘度与杂质含量等物料属性,精确计算过滤通量与生产周期,并预留合理的工艺裕量。合理匹配GLJ系列叶片过滤机规格,既能保障车间满负荷稳定连续生产,提升清汁透光率与产品品质,又能兼顾设备初投资与后期滤板维护成本,实现制糖工序技术指标与经济效益的协调统一。
基础物料特性与生产负荷核算
在确定叶片过滤机过滤面积前,必须深入掌握车间实际待处理糖液的物料参数。制糖过程中,糖浆的锤度、温度、粘度以及不溶性微粒杂质的固含量,对过滤速度有着决定性影响。通常情况下,高温、低粘度、杂质分布均匀的糖液过滤性能更佳,单位面积处理能力相对较高。
车间的小时物料处理量是计算的核心基准。工艺工程师需根据全厂压榨或浸出能力,倒推清净车间每小时需要过滤的糖浆总立方数或吨数。若物料中添加了助滤剂(如硅藻土或珍珠岩),还需将助滤剂预涂层及连续添加量引起的阻力上升纳入考虑范围,为通量核算提供数据支撑。
不同制糖工艺阶段的负荷波动也应予以重视。例如原糖重溶、碳酸法清汁或硫熏中和汁等环节的固形物性质各异。对于悬浮物含量偏高、胶体物质较多的糖汁,过滤阻力随时间增长较快,基础负荷核算时必须对基础通量进行适当折减。
过滤周期与有效运行时间拆解
叶片过滤机属于间歇式作业设备,一个完整的操作循环包含建压预涂、正压过滤、残液排净、滤饼蒸汽或压缩空气干燥、震动排渣及清洗等多个步骤。不能单纯以车间一整天的总时间来摊分处理量,必须精准拆解出单台设备的净过滤时长。
通常情况下,根据不同糖液的结渣速度,一个过滤循环在2至6小时不等,而辅助操作时间往往需要占用30至45分钟。这就意味着,实际处于有效过滤状态的时间仅占总周期的70%至85%左右。如果忽略这部分非过滤辅助时间,所计算出的过滤面积将严重偏小,导致车间产能受阻。
为了保障车间连续稳定运行,通常采用多台过滤机并联切换作业模式。当一台设备进入排渣与重涂阶段时,其余机组承担过滤负荷。计算单台及总过滤面积时,必须根据周期的轮转节拍,将净过滤时间代入公式,从而推算出真实的瞬时过滤负荷。
过滤通量测算与数学模型推导
过滤面积的确定依赖于单位面积的过滤通量(即每平方米每小时所能透过的糖液立方数,单位为m³/(㎡·h))。该数值通常通过实验室小型叶片机压滤测试获取,或参考同类型糖厂成熟运行工况的经验数据。对于中等粘度糖浆,其经验平均通量通常在0.15至0.35 m³/(㎡·h)区间内。
理论过滤面积的计算公式可表达为:总面积 = 设计小时处理量 ÷ (平均通量 × 有效过滤时间占比)。通过公式推导出的理论面积,是后续设备规格匹配的基准。在推导过程中,还需考虑滤布或不锈钢滤网的目数阻力,确保计算模型贴近实际生产工况。
为应对原料品质波动、管道结垢或生产超负荷运转,实际选用的设备总面积应在理论计算值基础上增加15%至25%的工艺安全裕量。充足的裕量不仅能平抑原料甘蔗或甜菜品质波动带来的工艺阻力,还能有效延长单批次过滤寿命,降低滤板清洗频次。
机型匹配与设备投资性价比考量
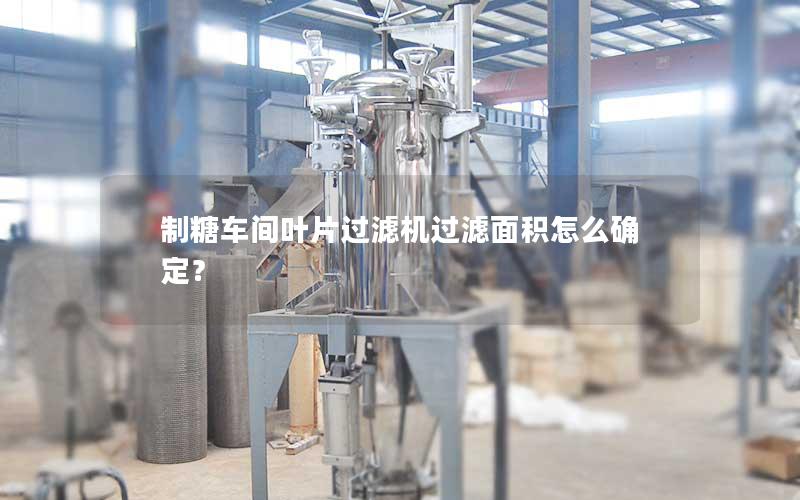
完成面积计算后,需要对照成熟的工业设备选型谱系进行合理分配。以常用的GLJ系列叶片过滤机为例,其覆盖了从GLJ-4型至GLJ-60型等多种规格,能够满足从小型试验线到大型制糖产线的差异化面积需求。在选型时,应优先考虑单机面积适中、便于并联操作的组合方案。
材质与成本控制是设备落地时不可忽视的要素。由于糖浆呈微酸性或碱性且具有一定温度,过流部件多选用耐腐蚀的304不锈钢,普通辅助件可考虑Q235A材质。参考GLJ系列价格体系,中型设备如GLJ-20型整套304材质为8.75万元(Q235A为4.55万元,单块滤板1.83万元),GLJ-30型整套304材质为12.35万元(Q235A为6.15万元,滤板2.68万元),而大型的GLJ-50型整套304材质为17.35万元,GLJ-60型整套304材质为21.35万元。合理选择单机容积,有助于平衡前期采购成本与后期滤板更换维护费用。
面积分配应避免走向两个极端:既不宜采用过多小面积机组(如多台GLJ-4或GLJ-8型),导致阀门管路复杂、人工操作繁琐;也不宜过度集中于单一超大型机组,以免单机维护停机时造成整个车间停产。例如总需求为60㎡的工况,配置两台GLJ-40型(整套304为14.75万元)互为备用轮转,往往比单一机型更具生产弹性。
科学确定制糖车间叶片过滤机的过滤面积,是优化工艺管路、提高糖分回收率并控制项目投资的核心前提。从物料参数分析、生产节拍拆解,到通量公式推演及机型性价比权衡,每一个数据节点都直接关乎后续生产的平稳性。如果您在制糖车间过滤系统设计、GLJ系列设备选型或老旧产线扩能改造中遇到面积计算难题,欢迎关注本站技术动态,或直接与我们的专业工程团队联系,获取专属工艺计算书与选型技术方案。