叶片过滤机过滤精度不够,通常不是单一部件的问题,而是滤网或滤布、滤饼形成、进料特性以及设备密封和操作状态共同作用的结果。发现滤液发浑或夹带颗粒时,应先确认问题出现的时间和工况,再逐项排查。盲目提高压力或更换滤材,未必能解决根因,还可能加快滤材堵塞、损坏。下面从四个方面说明常见原因及处理思路,帮助使用者更有针对性地判断。
滤网、滤布选型或安装不当
滤材的孔径、编织结构和材质会直接影响截留效果。如果滤网规格偏粗,或滤布与物料颗粒粒径不匹配,细小颗粒就可能随滤液通过。选型时不能只看标称精度,还应结合物料黏度、颗粒形状、温度和化学性质。
滤材使用时间较长后,可能出现磨损、破洞、局部变形或接缝开裂。即使破损面积很小,也可能造成滤液持续带渣。可检查叶片表面和滤布边缘,必要时通过清水试漏或对比各出液口滤液状态,定位异常叶片。
安装不到位也会形成旁路。滤布褶皱、张紧不均、夹持不牢,或者叶片组件装配间隙过大,都可能让未经过滤的料液进入滤液通道。清洗和更换滤材后,应按设备结构复位,并检查密封、紧固及滤液出口连接情况。
预涂层或滤饼形成不充分
叶片过滤通常依靠滤材表面逐渐形成的滤饼提高截留能力。若预涂层厚度不足、覆盖不均,或尚未形成稳定滤饼就开始大量进料,细颗粒容易穿过滤材,初期滤液尤其可能出现浑浊。
预涂材料的种类、用量和分散状态也会影响效果。预涂不均、颗粒团聚,或与待过滤物料不相容,都可能造成局部薄弱区域。应根据物料特性调整预涂工艺,并观察初滤液;达到工艺要求后再转入稳定过滤。
过滤周期中若流速变化过快,滤饼可能开裂、脱落或被冲刷。进料泵启停频繁、压力波动明显时,更容易出现短时跑料。操作中宜平稳进料,避免突然升压;滤饼状态异常时,应停机检查并重新建立过滤层。
物料性质与操作参数不匹配
原液中颗粒粒径过细、粒径分布变化,或悬浮物浓度突然升高,都可能超出当前滤材和工艺的适用范围。部分颗粒形状细长、柔软,受压后还会变形穿过滤材,因此需结合实际物料做过滤试验,而不能仅凭设备名称判断精度。
物料黏度、温度和流动性变化,会影响过滤速度与滤饼结构。温度过低导致黏度升高时,过滤阻力增加;为追求流量而盲目加压,可能使滤饼压实或出现旁路。压力、流量和温度应在设备允许范围内按工艺要求调整。
若物料中的细颗粒需要絮凝或助滤,药剂种类、加入量和混合时间不合适,也会导致颗粒难以截留。可检查上游沉降、絮凝和搅拌环节,并通过小试确定条件。判断精度时,建议在稳定运行后取样,避免只依据刚开机时的滤液作结论。
密封、管路及维护状态异常
滤板、滤叶与壳体之间的密封老化或压紧不足,可能造成料液绕过滤材直接进入滤液侧。检查时应留意密封圈变硬、开裂、脱槽,以及法兰和连接部位是否松动;发现渗漏或旁通迹象,应先停机泄压再处理。
滤液管路接错、阀门内漏或排液结构积存杂质,也可能让未过滤液体混入合格滤液。可按管路走向核对进料、滤液和排渣接口,并分别检查各支路。维护后尤其要确认阀门状态和连接方向,避免操作切换时发生串液。
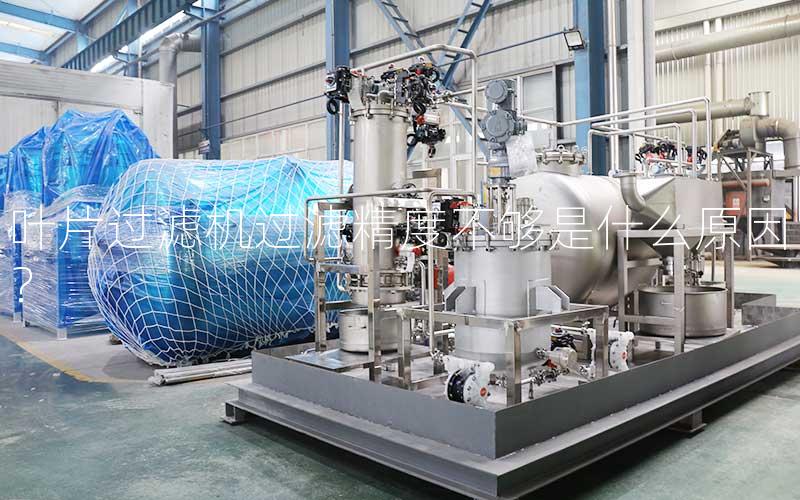
清洗不彻底会使滤材孔隙堵塞、有效面积下降,局部流速和压差随之异常;长期高压运行或使用不当的清洗方式,还可能损伤滤材。应依照物料性质制定清洗周期,记录滤液状态、压差和运行时间,便于发现精度变化趋势。
排查思路与选型建议
出现过滤精度不足时,可先对比初滤液与稳定运行后的滤液,再依次检查滤材、预涂层、物料条件和密封管路,并记录压力、流量及清洗周期。若问题反复出现,应取样分析颗粒特征,并核对设备处理能力与实际工况是否匹配。
通过以上检查仍无法确定原因时,可整理物料性质、目标精度、处理量和现场运行数据,咨询设备技术人员进行针对性判断。欢迎关注本站,或带着具体工况与型号前来咨询,以便进一步讨论滤材选择、操作调整和维护方案。