400目叶片过滤机的过滤效率,不只取决于滤网目数,还与滤饼形成、物料性质、操作参数及设备维护密切相关。想在保证滤液清洁度的同时提高处理量,应先确认“400目”对应的滤材规格和实际工况,再通过稳定进料、合理控制压力、优化滤饼状态以及及时清洗维护来减少阻力和停机时间。选型时还需综合考虑处理量、腐蚀性、温度和连续运行要求,不能单纯追求更高压力或更细滤网。以下从四个方面说明可执行的优化思路,帮助使用者更有针对性地改善运行表现。
匹配滤材与物料特性
400目通常用于描述滤网的网孔等级,但不同材质、编织方式和厂家规格可能存在差异,不能简单将目数等同于固定的过滤精度。选用前应向供应商确认滤材的实际孔径、耐温耐压能力,并结合目标滤液要求进行小试,避免滤材过细导致通量明显下降。
物料的黏度、固体颗粒大小、含固量和温度都会影响过滤速度。高黏度物料可在工艺允许范围内适当升温或进行预处理,降低流动阻力;颗粒较粗或含固量较高时,可考虑先沉降、粗滤,减少大颗粒对滤网的冲击和堵塞。
滤材还要与物料的化学性质相容。腐蚀性介质应核对滤叶、壳体和密封件的材质适用性;食品、医药等场景则应关注清洁要求和接触材料标准。滤材选得合适,才能在过滤精度与通量之间取得平衡。
优化预涂与滤饼形成
叶片过滤机通常依靠滤材表面逐步形成滤饼,滤饼状态会直接影响过滤效果。正式过滤前,可根据工艺要求进行预涂,使滤叶表面形成均匀的初始层,降低细小颗粒直接嵌入滤网的概率。预涂材料及用量应通过试验确定,避免涂层过厚增加阻力。
进料初期宜采用较低流量或较低压差,让滤饼平稳形成。若一开始就快速加压,颗粒可能被压实,造成滤饼致密、通道减少,后续过滤速度反而下降。观察滤液清澈度和压差变化,逐步调整进料节奏更稳妥。
当滤饼达到合适厚度或压差接近设备及工艺设定值时,应及时结束过滤并进入排液、卸饼或清理流程。持续运行并不一定能增加有效产量;滤饼过厚会显著抬高阻力,也可能增加卸饼难度,影响下一周期的开机效率。
控制压力、流量与运行节奏
提高效率不等于盲目提高泵压。压力过高可能压密滤饼、加剧滤材负担,甚至造成密封处泄漏。操作中应依据设备说明书和工艺试验设置压力范围,并连续关注进出口压力、压差、流量及滤液状态,发现异常及时调整。
进料流量应与过滤面积和物料含固量相匹配。流量过大容易造成滤饼分布不均、局部堵塞;流量过小则可能拉长周期。可记录每批次的过滤时间、滤液量和压差变化,逐步找出稳定且适合现场物料的运行参数。
设备规模也要与生产需求相符。以参考报价为例,GLJ-4型304材质叶片过滤机约3.75万元,GLJ-8型304材质约5.35万元;具体价格会随配置、材质和供货条件变化。选择型号时应依据实际处理量、批次周期及备用能力核算,避免设备过小导致频繁运行,也避免过度选型增加投入。
做好清洗、检查与日常维护
过滤结束后,应按设备要求及时排尽残液并清理滤叶和壳体。残留滤饼干结后更难去除,可能造成滤网局部堵塞,使下一批过滤速度下降。清洗方式需匹配滤材材质和物料特性,避免使用不适宜的工具或清洗剂损伤滤面。
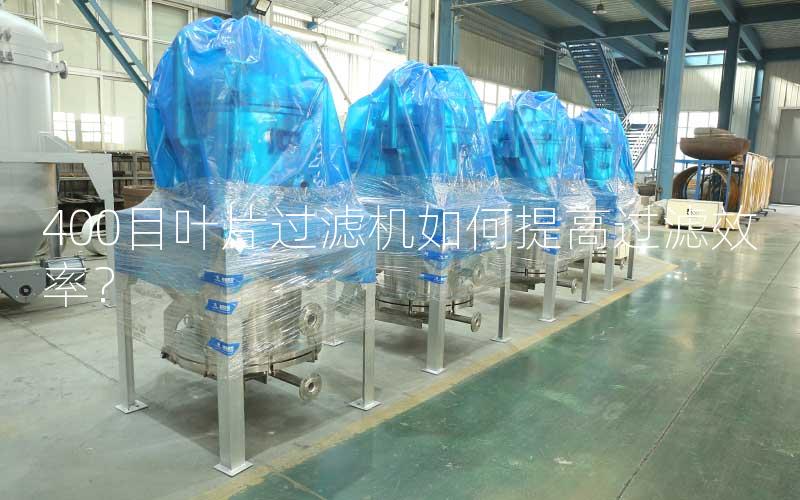
定期检查滤网是否破损、变形或松动,同时查看密封圈、阀门、管路和压力表状态。滤材破损会影响滤液清洁度,密封不严则可能引起泄漏或旁路。发现问题应及时维修或更换,并保留维护记录,便于追踪过滤效率变化。
若连续运行时过滤速度逐批下降,可检查滤网堵塞、滤饼排出不彻底、进料条件变化及泵阀状态,而不应只通过提高压力处理。将清洗周期、滤材更换周期和运行参数纳入点检计划,有助于减少非计划停机并保持稳定产能。
按工况持续改进过滤效率
400目叶片过滤机的效率提升,核心是让滤材、滤饼、压力和维护形成合理配合。建议先通过小试确认滤材与预涂方案,再在生产中记录压差、流量和周期数据,逐项调整参数。涉及压力、温度或材质变更时,应以设备说明和工艺安全要求为准。
不同物料和产能需求对应的方案并不相同。欢迎访问本站了解叶片过滤机选型与运行信息,并咨询滤材配置、处理量核算及现场工况适配建议,以便制定更贴合实际的过滤方案。