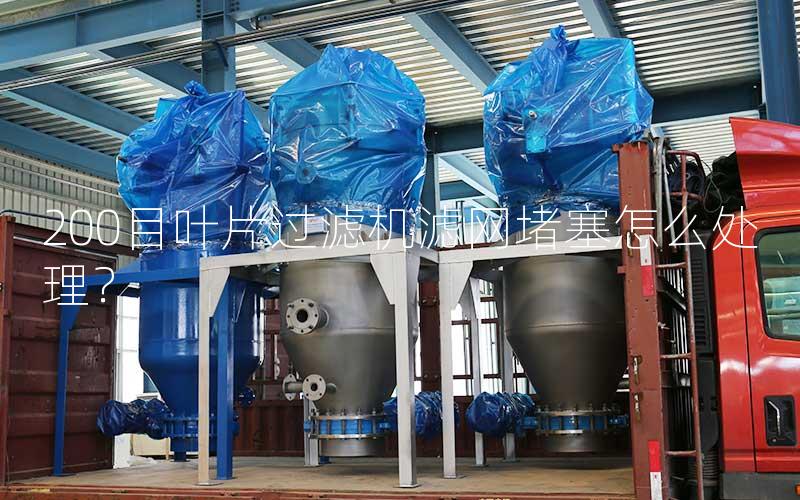
200目叶片过滤机滤网发生堵塞,常见表现是过滤速度变慢、进出口压差升高、滤液变浑或设备频繁需要清洗。处理时不宜只盯着滤网本身,还要结合物料特性、过滤压力、预涂层状态和滤网完整性逐项排查。先安全停机并确认设备泄压,再判断堵塞位置与原因,选择合适的清洗方式;恢复运行后通过观察压差和滤液质量调整操作,才能减少反复堵塞。若清洗后问题仍在,应检查滤网及配套工艺是否适用。
先停机泄压,判断堵塞表现
发现流量明显下降或压差异常上升时,应按设备规程停止进料、隔离相关管路,并确认设备内部压力已释放、温度降至可操作范围。不要在带压状态下打开人孔、滤盖或拆卸叶片,以免高温液体、蒸汽或残余压力造成伤害。
停机后记录堵塞前后的进出口压力、过滤时间、滤液外观及物料批次。若压差逐渐升高,通常与滤饼增厚、细颗粒累积或预涂层状态有关;若过滤初期就流量偏低,则还应检查阀门开度、泵送能力、管线和滤网是否装配正确。
观察滤网上的沉积物也有助于判断原因。黏性物料可能形成难以冲洗的薄膜,纤维状杂质容易缠绕或架桥,硬质颗粒则可能嵌入网孔。取样检查时应使用适当防护用品,并遵守物料的安全操作要求。
按污堵类型选择清洗方式
对易溶于水或工艺介质的残留物,可先用与物料及滤网材质相容的液体进行低压冲洗。冲洗方向、流量和温度应以设备说明书为准,避免用过高压力直接冲击滤网,导致网面变形或密封处损坏。
油脂、树脂或黏性沉积物,可能需要经过确认的清洗剂浸泡或循环清洗。使用前应核对清洗剂与滤网、叶片、密封件及设备材质的兼容性,并做好通风、防护和废液收集;不确定时先做小面积试验,不能随意混配化学品。
清洗后要检查网面是否仍有堵塞、破损、褶皱或松动,并确认叶片连接处及密封面无残渣。若网孔已被硬颗粒损伤,或反复清洗仍无法恢复通量,应按设备要求维修或更换滤网,而不是持续加压强行过滤。
排查预涂层与运行参数
叶片过滤机常通过预涂层建立过滤层。预涂不均、用量不合适或循环时间不足,可能造成局部裸露、滤网迅速糊堵或滤液初期不清。应依照物料特性和设备工艺要求调整预涂步骤,并观察循环液澄清情况后再切入正式过滤。
进料速度、压力变化和物料浓度也会影响堵塞。进料过快或压力骤升,可能使细颗粒压实在滤层表面,增加清洗难度。建议按工艺规程平稳升压,并记录不同批次的过滤周期与压差变化,避免以单纯提高压力来弥补流量下降。
若物料中悬浮物、纤维或结晶颗粒较多,可评估是否需要在过滤前设置沉降、粗滤或筛分环节。200目对应的名义网孔尺寸会受网丝规格和制造标准影响,不能仅凭“200目”判断实际过滤精度,应以滤网供应资料和工艺验证结果为准。
检查滤网状态并建立维护记录
滤网长期使用后,可能出现疲劳、腐蚀、磨损或局部破口。清洗时应重点查看网面完整性、叶片边缘和连接部位;如发现滤液带渣、网面松弛或破损,应停止使用并检修,防止杂质进入后续工序。
建议建立每批次的运行记录,包含物料名称、过滤时间、压差、清洗方法和滤网检查结果。通过对比记录,可以判断堵塞是偶发的物料变化,还是持续存在的选型或操作问题,也便于制定合理的清洗周期。
处理200目叶片过滤机滤网堵塞,应从安全停机、识别沉积物、匹配清洗方式、优化预涂与运行参数几个环节着手,并在复机后确认滤液质量和压差恢复情况。若堵塞频繁或滤网损坏,可结合物料特性、设备结构及过滤目标进一步核查方案。欢迎关注本站获取相关设备维护信息,也可提供工况、物料和堵塞表现,咨询更有针对性的排查建议。